कितना मोटा धातु स्व-टैपिंग पेंच स्क्रू प्रकार, ड्रिल-पॉइंट डिज़ाइन, व्यास, सामग्री कठोरता, स्थापना विधि और निर्माता की परीक्षण की गई ड्रिलिंग क्षमता पर निर्भर करता है। प्रत्येक सेल्फ-टैपिंग स्क्रू पर लागू होने वाली कोई एकल मोटाई सीमा नहीं है।
मानक स्व-टैपिंग स्क्रू का उपयोग आमतौर पर धातु में पूर्व-ड्रिल किए गए पायलट छेद के साथ किया जाता है। जब उन्हें तैयार छेद में डाला जाता है तो वे संभोग धागे बनाते या काटते हैं। स्व-ड्रिलिंग स्क्रू, जिन्हें अक्सर टीईके-शैली स्क्रू कहा जाता है, में एक ड्रिल-आकार का बिंदु शामिल होता है जो धातु के माध्यम से ड्रिल कर सकता है और फिर स्थापना के दौरान धागे बना सकता है।
विश्वसनीय बन्धन के लिए, खरीदारों को सामग्री की वास्तविक संयुक्त मोटाई, शामिल स्टील या धातु के प्रकार और विशिष्ट स्क्रू निर्माता के तकनीकी डेटा के अनुसार धातु टैपिंग स्क्रू का चयन करना चाहिए।
सेल्फ-टैपिंग स्क्रू बनाम सेल्फ-ड्रिलिंग स्क्रू
इन शब्दों का प्रयोग अक्सर एक दूसरे के स्थान पर किया जाता है, लेकिन ये विभिन्न कार्यों का वर्णन करते हैं।
मानक स्व-टैपिंग पेंच
मानक स्व-टैपिंग स्क्रू आधार सामग्री में धागे बनाते या काटते हैं। जब धातु में उपयोग किया जाता है, तो उन्हें आमतौर पर सही आकार के पायलट छेद की आवश्यकता होती है। पायलट-छेद का व्यास पेंच व्यास, धागे के आकार, शीट की मोटाई और सामग्री के प्रकार के लिए उपयुक्त होना चाहिए।
एक पायलट छेद जो बहुत छोटा है, अत्यधिक ड्राइविंग टॉर्क पैदा कर सकता है और पेंच टूटने का खतरा बढ़ सकता है। एक छेद जो बहुत बड़ा है वह थ्रेड जुड़ाव और होल्डिंग प्रदर्शन को कम कर सकता है।
स्व-ड्रिलिंग पेंच
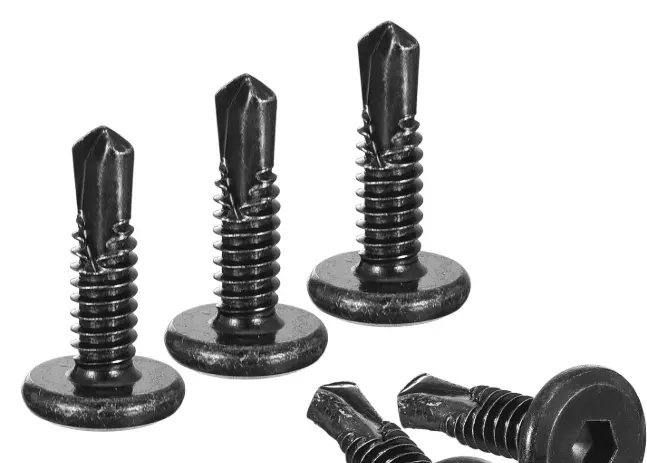
सेल्फ-ड्रिलिंग स्क्रू एक ड्रिल पॉइंट के साथ सेल्फ-टैपिंग फास्टनर का एक प्रकार है। थ्रेडेड भाग धातु से जुड़ने से पहले बिंदु अपना स्वयं का छेद ड्रिल करता है।
उनकी ड्रिलिंग क्षमता विशिष्ट ड्रिल-पॉइंट डिज़ाइन द्वारा निर्धारित की जाती है। एक स्व-ड्रिलिंग स्क्रू का चयन उस मोटाई के आधार पर किया जाना चाहिए जिसे ड्रिल करने के लिए निर्धारित किया गया है, न कि केवल इसकी कुल लंबाई या व्यास के आधार पर।
यह क्या निर्धारित करता है कि धातु के टैपिंग स्क्रू कितने मोटे हो सकते हैं?
कई कारक इस बात को प्रभावित करते हैं कि बांधने वाला पेंच प्रभावी ढंग से धातु में प्रवेश कर सकता है और उसे सुरक्षित कर सकता है या नहीं।
| कारक | यह क्यों मायने रखता है |
|---|---|
| पेंच प्रकार | मानक स्व-टैपिंग स्क्रू को आमतौर पर एक पायलट छेद की आवश्यकता होती है; स्व-ड्रिलिंग स्क्रू में एक ड्रिलिंग बिंदु होता है |
| ड्रिल-पॉइंट डिज़ाइन | स्व-ड्रिलिंग स्क्रू की परीक्षण की गई ड्रिलिंग क्षमता निर्धारित करता है |
| पेंच व्यास | बड़े व्यास अलग-अलग थ्रेड जुड़ाव और टॉर्क विशेषताएँ प्रदान कर सकते हैं |
| धातु की मोटाई | मोटी धातु के लिए उपयुक्त पायलट छेद या ड्रिल-पॉइंट क्षमता की आवश्यकता होती है |
| धातु ग्रेड और कठोरता | कठोर स्टील को पतले हल्के स्टील या एल्यूमीनियम की तुलना में अधिक ड्रिलिंग शक्ति की आवश्यकता हो सकती है |
| संयुक्त सामग्री की मोटाई | केवल दृश्यमान शीर्ष शीट पर ही नहीं, अनेक परतों पर भी विचार किया जाना चाहिए |
| स्थापना की गति | अत्यधिक गति ड्रिल बिंदु को ज़्यादा गरम या क्षतिग्रस्त कर सकती है |
| ड्राइविंग टूल और टॉर्क | अपर्याप्त या अत्यधिक टॉर्क के कारण अपूर्ण बन्धन या विफलता हो सकती है |
| आवश्यक थ्रेड सहभागिता | फास्टनर को कनेक्शन डिज़ाइन के लिए उपयुक्त जुड़ाव प्रदान करना चाहिए |
मानक स्व-टैपिंग स्क्रू कितना मोटा संभाल सकता है?
मानक स्व-टैपिंग स्क्रू को मुख्य रूप से पूर्व-ड्रिल किए गए छेद में धागे बनाने की उनकी क्षमता के लिए चुना जाता है। उनकी प्रयोग करने योग्य धातु की मोटाई को ड्रिल बिंदु द्वारा परिभाषित नहीं किया जाता है क्योंकि वे आवश्यक रूप से ठोस धातु शीट के माध्यम से स्वयं ड्रिल करने के लिए अभिप्रेत नहीं हैं।
सही पायलट छेद के साथ, एक संगत सेल्फ-टैपिंग स्क्रू का उपयोग शीट-मेटल मोटाई की एक श्रृंखला में किया जा सकता है। हालाँकि, विशिष्ट पेंच प्रकार, व्यास, मूल सामग्री और आवश्यक होल्डिंग प्रदर्शन के लिए सही छेद आकार की पुष्टि की जानी चाहिए।
मोटी सामग्री के लिए, इंजीनियरों और इंस्टॉलरों को यह भी समीक्षा करनी चाहिए कि क्या पर्याप्त प्रभावी थ्रेड जुड़ाव है। एक कनेक्शन स्थापित करना संभव हो सकता है लेकिन फिर भी आवश्यक पुल-आउट, कतरनी, कंपन, सीलिंग या संरचनात्मक प्रदर्शन को पूरा करने में विफल रहता है।
सेल्फ-ड्रिलिंग स्क्रू कितने मोटे हो सकते हैं?
स्व-ड्रिलिंग स्क्रू के लिए, सही संदर्भ निर्माता की ड्रिलिंग-क्षमता रेटिंग है। यह रेटिंग अधिकतम धातु की मोटाई की पहचान करती है जिसे ड्रिल पॉइंट को निर्दिष्ट शर्तों के तहत भेदने के लिए डिज़ाइन किया गया है।
यह न मानें कि एक लंबा स्क्रू मोटे स्टील में स्वचालित रूप से ड्रिल कर सकता है। पेंच की लंबाई मुख्य रूप से स्थापना के बाद क्लैंपिंग रेंज और जुड़ाव को प्रभावित करती है। ड्रिल-पॉइंट ज्यामिति ड्रिलिंग प्रदर्शन को निर्धारित करती है।
आवश्यक ड्रिलिंग क्षमता की गणना करते समय, उन सभी सामग्री परतों पर विचार करें जिनसे ड्रिल बिंदु को गुजरना होगा। इसमें शामिल हो सकते हैं:
- शीर्ष धातु पैनल
- मध्यवर्ती परतें
- इस्पात समर्थन सदस्य
- जहां प्रासंगिक हो वहां वॉशर या कनेक्शन घटक
- कोई भी अतिरिक्त सामग्री जिसमें ड्रिल बिंदु को प्रवेश करना होगा
चयनित स्क्रू में वास्तविक अनुप्रयोग स्थितियों के लिए छूट के साथ, संपूर्ण सामग्री निर्माण के लिए उपयुक्त ड्रिलिंग क्षमता होनी चाहिए।
क्यों धातु की मोटाई एकमात्र चयन कारक नहीं है?
एक पेंच धातु की शीट को भेदने में सक्षम हो सकता है लेकिन फिर भी अंतिम जोड़ के लिए अनुपयुक्त हो सकता है। बन्धन का प्रदर्शन संपूर्ण कनेक्शन डिज़ाइन पर निर्भर करता है।
उदाहरण के लिए, पतली शीट धातु को ड्रिल करना आसान हो सकता है, लेकिन यह आवश्यक भार के लिए पर्याप्त थ्रेड जुड़ाव प्रदान नहीं कर सकता है। मोटी सामग्री बेहतर थ्रेड एंगेजमेंट प्रदान कर सकती है लेकिन इसके लिए उच्च क्षमता वाले ड्रिल पॉइंट, नियंत्रित इंस्टॉलेशन गति और उपयुक्त ड्राइविंग टॉर्क की आवश्यकता होती है।
मेटल टैपिंग स्क्रू निर्दिष्ट करने से पहले निम्नलिखित प्रश्नों का उत्तर दिया जाना चाहिए:
- प्रत्येक परत की मोटाई क्या है?
- कौन सा धातु ग्रेड और कठोरता शामिल है?
- क्या पायलट होल की अनुमति है या इसकी आवश्यकता है?
- क्या स्क्रू मानक स्व-टैपिंग या स्व-ड्रिलिंग है?
- चयनित ड्रिल बिंदु की ड्रिलिंग क्षमता क्या है?
- किस क्लैम्पिंग रेंज की आवश्यकता है?
- क्या जोड़ को संक्षारण प्रतिरोध या मौसम सीलिंग की आवश्यकता है?
- कनेक्शन को किस पुल-आउट, कतरनी, कंपन या संरचनात्मक भार का विरोध करना चाहिए?
सेल्फ़-टैपिंग स्क्रू के लिए सही पायलट होल चुनना
धातु में मानक स्व-टैपिंग स्क्रू का उपयोग करते समय पायलट-छेद का चयन आवश्यक है। छेद को अत्यधिक इंस्टॉलेशन टॉर्क पैदा किए बिना स्क्रू को धागे बनाने की अनुमति देनी चाहिए।
सही पायलट-छेद का आकार इसके अनुसार भिन्न होता है:
- बाहरी व्यास में पेंच
- धागे का प्रकार
- थ्रेड पिच
- बेस-मेटल की मोटाई
- बेस-मेटल कठोरता
- स्टील, एल्यूमीनियम, या अन्य धातु प्रकार
- धागा बनाने या धागा काटने वाला पेंच डिजाइन
जब किसी कनेक्शन में महत्वपूर्ण लोड, सीलिंग, सुरक्षा या गुणवत्ता की आवश्यकताएं हों तो स्क्रू आपूर्तिकर्ता की तकनीकी सिफारिशों के विकल्प के रूप में सामान्य पायलट-होल चार्ट का उपयोग न करें।
सामान्य स्थापना समस्याएँ और उनसे कैसे बचें
पेंच धातु में प्रवेश नहीं करेगा
संभावित कारणों में गलत स्क्रू प्रकार, अपर्याप्त ड्रिल-पॉइंट क्षमता, कठोर आधार सामग्री, घिसा हुआ ड्रिल पॉइंट या अपर्याप्त ड्राइवर शक्ति शामिल हैं। धातु की मोटाई की पुष्टि करें और अनुप्रयोग के लिए डिज़ाइन किए गए स्क्रू का चयन करें।
ड्रिल प्वाइंट ज़्यादा गरम हो जाता है या जल्दी ख़राब हो जाता है
अत्यधिक स्थापना गति से गर्मी उत्पन्न हो सकती है और ड्रिलिंग दक्षता कम हो सकती है। एक उपयुक्त ड्राइवर सेटिंग का उपयोग करें और जब बिंदु प्रभावी ढंग से नहीं कट रहा हो तो स्क्रू को जबरदस्ती दबाने से बचें।
स्थापना के दौरान पेंच टूट गया
अत्यधिक ड्राइविंग टॉर्क, कम आकार का पायलट छेद, कठोर धातु, गलत संरेखण या अनुपयुक्त फास्टनर के कारण टूट-फूट हो सकती है। रुकें और पायलट-होल आकार, स्क्रू विनिर्देश और स्थापना प्रक्रिया की समीक्षा करें।
धागे उतरते हैं या ठीक से पकड़ में नहीं आते
कटे हुए धागे बड़े आकार के पायलट छेद, अपर्याप्त धातु की मोटाई, अधिक कसने या ऐसे पेंच के कारण हो सकते हैं जो अनुप्रयोग से मेल नहीं खाता। आवश्यक थ्रेड सहभागिता और लोड प्रदर्शन सत्यापित करें।
मेटल टैपिंग स्क्रू स्थापित करने की सर्वोत्तम प्रक्रियाएँ
अधिक सुसंगत परिणामों के लिए, इन व्यावहारिक चरणों का पालन करें:
- कुल सामग्री की मोटाई और आधार-धातु प्रकार की पहचान करें।
- निर्धारित करें कि मानक सेल्फ-टैपिंग स्क्रू या सेल्फ-ड्रिलिंग स्क्रू की आवश्यकता है या नहीं।
- पेंच व्यास, बिंदु प्रकार, लंबाई और सामग्री की पुष्टि करें।
- चयनित पेंच की आवश्यकता पड़ने पर पायलट छेद का उपयोग करें।
- स्थापना के दौरान स्क्रू को काम की सतह पर लंबवत रखें।
- उपयुक्त ड्राइवर, बिट, गति और टॉर्क सेटिंग का उपयोग करें।
- कनेक्शन बैठ जाने के बाद अधिक कसने से बचें।
- उचित सीटिंग, थ्रेड जुड़ाव और क्षति के लिए स्थापित फास्टनर का निरीक्षण करें।
- जब अनुप्रयोग लोड-क्रिटिकल या संरचनात्मक हो तो उत्पादन से पहले बन्धन विधि का परीक्षण करें।
निष्कर्ष
"स्वयं टैपिंग स्क्रू कितनी मोटी धातु से गुजर सकते हैं?" का उत्तर विशिष्ट फास्टनर और अनुप्रयोग द्वारा निर्धारित किया जाता है। मानक स्व-टैपिंग स्क्रू को आम तौर पर सही आकार के पायलट छेद की आवश्यकता होती है, जबकि स्व-ड्रिलिंग स्क्रू को उनकी प्रकाशित ड्रिल-पॉइंट क्षमता के अनुसार चुना जाना चाहिए।
भरोसेमंद परिणामों के लिए, धातु की मोटाई, सामग्री की कठोरता, कुल स्टैक-अप, स्क्रू प्रकार, पायलट-छेद आवश्यकता, आवश्यक थ्रेड जुड़ाव और स्थापना स्थितियों का मूल्यांकन करें। सुरक्षित, कुशल और दोहराए जाने योग्य धातु बन्धन का समर्थन करने के लिए सही धातु टैपिंग स्क्रू चुनना सबसे अच्छा तरीका है।
मेटल टैपिंग स्क्रू और एप्लिकेशन समर्थन के लिए, कृपया हमसे संपर्क करें: https://www.wuyangmetal.com/contact-us/
अक्सर पूछे जाने वाले प्रश्न
क्या सेल्फ-टैपिंग स्क्रू स्टील में से गुजर सकते हैं?
हां, स्टील में सेल्फ-टैपिंग स्क्रू का उपयोग तब किया जा सकता है जब स्क्रू प्रकार, पायलट छेद, सामग्री की मोटाई और स्थापना की स्थिति उपयुक्त हो। जब उनकी ड्रिल-पॉइंट क्षमता अनुप्रयोग से मेल खाती है तो स्व-ड्रिलिंग स्क्रू एक अलग पायलट छेद के बिना स्टील के माध्यम से ड्रिल कर सकते हैं।
क्या सभी धातु टैपिंग स्क्रू अपने स्वयं के छेद ड्रिल करते हैं?
नहीं, मानक स्व-टैपिंग स्क्रू को अक्सर पायलट छेद की आवश्यकता होती है। स्व-ड्रिलिंग स्क्रू में एक ड्रिल पॉइंट होता है जिसे इंस्टॉलेशन के दौरान ड्रिल करने और धागे बनाने के लिए डिज़ाइन किया गया है।
क्या एक लंबा स्व-ड्रिलिंग स्क्रू मोटी धातु के माध्यम से ड्रिल करता है?
जरूरी नहीं. ड्रिल-पॉइंट डिज़ाइन ड्रिलिंग क्षमता निर्धारित करता है। ड्रिल बिंदु सामग्री में प्रवेश करने के बाद आवश्यक क्लैंपिंग रेंज और थ्रेड एंगेजमेंट के लिए स्क्रू की लंबाई का चयन किया जाना चाहिए।
यदि बहुत मोटी धातु में सेल्फ-टैपिंग स्क्रू का उपयोग किया जाए तो क्या होगा?
पेंच घुसने, ज़्यादा गरम होने, टूटने, धागे को अलग करने या अविश्वसनीय जोड़ बनाने में विफल हो सकता है। एक उपयुक्त फास्टनर का चयन करें या सत्यापित पायलट-होल प्रक्रिया का उपयोग करें।
मैं अपने प्रोजेक्ट के लिए मेटल टैपिंग स्क्रू कैसे चुनूं?
बेस-मेटल प्रकार, सभी परतों की मोटाई, आवश्यक भार, पेंच प्रकार, व्यास, बिंदु डिजाइन, लंबाई, संक्षारण-प्रतिरोध आवश्यकता और निर्माता की तकनीकी सिफारिशों की पुष्टि करें।
पोस्ट समय: 10-29-2026


